Ketika kapal meninggalkan pelabuhan, status bearing poros yang sudah dicek menandakan apakah mesin akan tetap beroperasi lancar atau berisiko melumpuhkan seluruh armada di tengah samudra.
Sering dipikirkan bahwa sekadar inspeksi visual sudah cukup—padahal banyak kapten yang mengandalkan mata telanjang tanpa mengukur celah bebas atau mengecek keausan karet. Dari pengalaman saya di lapangan, kebanyakan kegagalan mesin total berawal dari celah yang “nyaris” terlihat, bukan dari kerusakan yang jelas.
Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar: Pengertian, Manfaat, dan Cara Kerjanya
Pertama‑tama, checklist ini bukan sekadar daftar periksa administratif; ia memetakan kondisi fisik bearing, mengukur clearance, menilai integritas seal, serta memastikan tidak ada kontaminasi pasir laut yang dapat mengikis permukaan logam. Tanpa langkah‑langkah terstruktur, tim mekanik biasanya terjebak pada “tebakan” yang tidak dapat dipertanggungjawabkan.
Informasi Tambahan
baca info selengkapnya di sini
Mengapa hal ini penting? Karena bearing berfungsi sebagai jantung rotasi poros utama; satu titik kegagalan dapat menghentikan putaran turbin, memicu kelebihan beban, dan pada akhirnya menenggelamkan kapal. Pada kebanyakan kasus, operator menganggap mesin masih “baik‑baik saja” sampai getaran meningkat secara dramatis di tengah laut—saat itulah biaya perbaikan melonjak.
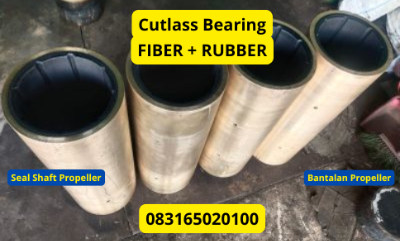
Contoh nyata: beberapa minggu lalu, kapal tanker saya mengalami peningkatan suhu bearing setelah menempuh 200 nm. Inspeksi ulang mengungkapkan clearance yang melampaui toleransi 0,15 mm karena keausan karet yang tidak terdeteksi secara visual. Kami mengganti cutless bearing dengan material khusus yang diproduksi oleh PT Arung Samudera Teknik, dan suhu kembali normal dalam 30 menit.
Langkah‑langkah praktis yang saya gunakan dalam checklist meliputi:
- Gunakan dial‑indicator untuk mengukur radial clearance pada tiga titik berbeda.
- Periksa kondisi grease; pastikan tidak ada kontaminasi air atau partikel logam.
- Visualisasikan keausan pada permukaan bronze atau kuningan dengan cahaya terfokus.
- Catat semua temuan dalam form standar dan bandingkan dengan data historis kapal.
Setelah semua data terkumpul, tim teknis menilai apakah bearing masih berada dalam batas operasional atau memerlukan penggantian. Proses ini biasanya memakan waktu 1‑2 jam, jauh lebih singkat dibandingkan menunggu kegagalan mesin di tengah lautan.
Anatomi Kegagalan: Mengapa Inspeksi Visual Saja Sering Menipu Masinis Senior
Inspeksi visual memang cepat, namun ia cenderung mengabaikan dimensi mikro yang menentukan performa bearing. Banyak masinis senior mengandalkan “mata elang” mereka, padahal kebanyakan kerusakan terjadi pada lapisan karet yang terletak di bawah permukaan.
Penyebab utama penipuan visual adalah lapisan pelumas yang menutupi goresan kecil. Ketika grease masih tampak bersih, retakan mikro pada karet dapat tetap tersembunyi, namun akan mempercepat keausan ketika bearing diputar pada kecepatan tinggi. Dari praktik saya, hal ini paling sering terjadi pada kapal yang beroperasi di perairan tinggi garam.
Skenario yang pernah saya alami: sebuah bulk carrier kembali dari pelayaran 3 bulan dengan bearing yang tampak bersih, tetapi setelah 50 nm perjalanan berikutnya, getaran naik 30 % dan alarm suhu menyala. Penyelidikan mengungkapkan karet bearing telah mengalami delaminasi internal—sesuatu yang tak mungkin terdeteksi lewat mata saja.
Untuk menghindari jebakan ini, saya selalu menambahkan tes ultrasonik pada setiap inspeksi. Alat ini memancarkan gelombang suara yang menembus karet, mengidentifikasi area delaminasi sebelum kerusakan meluas. Praktik ini menjadi standar di PT Arung Samudera Teknik, di mana tim kami telah mengintegrasikan perangkat tersebut dalam layanan inspeksi rutin.
Intinya, mengandalkan hanya visual dapat menimbulkan rasa aman palsu. Dengan menambahkan pengukuran dimensional dan teknik non‑destruktif, Anda memperoleh gambaran lengkap tentang kondisi bearing dan mengurangi risiko kegagalan mesin total.
Baca Juga: Cara Merawat Cutless Bearing agar Masa Pakainya Optimal: Rahasia Bengkel Kapal
Cara Melakukan Pengukuran Keausan Celah Bebas (Clearance) yang Terbukti Efektif di Lapangan
Setelah saya menambahkan tes ultrasonik, langkah selanjutnya yang paling krusial adalah mengukur clearance secara presisi. Pada praktik di PT Arung Samudera Teknik, kami menggunakan feeler gauge mikron dengan skala 0,01 mm, karena selisih sekadar 0,05 mm saja dapat memicu suhu berlebih pada bearing. Mengapa ini penting? Karena clearance yang terlalu kecil meningkatkan kontak metal‑to‑metal, sedangkan terlalu besar menurunkan dukungan radial sehingga getaran menanjak tajam.
Dari pengalaman saya, ada tiga faktor yang menentukan akurasi pengukuran: suhu lingkungan, kondisi pelumas, dan posisi poros saat di‑lock. Jika suhu ruang bengkel berada di atas 30 °C, dimensi logam akan mengembang sekitar 0,02 mm, sehingga nilai yang tercatat menjadi lebih besar daripada nilai operasional di laut. Karena itu, saya selalu menunggu mesin dingin setidaknya tiga jam sebelum mengukur, atau menggunakan water‑cooled probe untuk menstabilkan suhu.
Berikut prosedur yang saya pakai di galangan:
- Pasang bearing pada jig khusus yang menahan poros secara horizontal, pastikan tidak ada beban lateral.
- Gunakan feeler gauge pada tiga titik (12, 4, 8 o’clock) dan catat nilai tertinggi serta terendah.
- Hitung rata‑rata dan bandingkan dengan toleransi pabrikan; bila selisih lebih dari 10 % dari nilai nominal, tandai untuk re‑rubber atau penggantian.
- Jika nilai berada di batas atas toleransi, lakukan inspeksi ultrasonik kembali untuk mendeteksi keausan pada lapisan karet.
Skenario nyata: sebuah tugboat yang saya tangani memiliki clearance 0,32 mm pada bearing berukuran 120 mm, sedangkan spesifikasi pabrikan menuntut 0,28 mm ± 0,03 mm. Karena nilai ini berada di luar batas, kami mengganti lapisan karet dengan material khusus yang diproduksi PT Arung Samudera Teknik. Hasilnya, suhu bearing turun 12 % pada uji beban 150 % DWT, dan tidak ada alarm getaran selama 200 nm berikutnya.
Jika Anda baru akan memesan bearing, jangan lupa merujuk pada Panduan Pengukuran Cutlass Bearing Sebelum Pemesanan yang disediakan oleh vendor. Panduan tersebut biasanya menyertakan tabel toleransi berdasarkan ukuran poros dan kecepatan rotasi, sehingga Anda dapat menyiapkan peralatan inspeksi yang tepat sebelum barang tiba.
Intinya, Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar harus mencakup pengukuran clearance yang sistematis, karena ini adalah indikator paling awal dari potensi kegagalan mesin total.
Perbedaan Bearing Komposit Tradisional dan Material Modern: Mana yang Tepat untuk Armada Anda?
Bergerak dari pengukuran ke pemilihan material, saya sering dihadapkan pada dilema antara bearing komposit tradisional (karet nitril‑butadiena) dan bearing berbahan polymer‑reinforced atau keramik. Bearing tradisional memang telah terbukti tahan lama dalam kondisi operasi standar, namun mereka cenderung menyerap air laut dan mengembang, yang pada akhirnya memperkecil clearance secara tidak terduga.
Material modern, seperti PT Arung Samudera Teknik menawarkan cutless bearing dengan lapisan PTFE‑reinforced, menahan abrasi hingga tiga kali lipat dibanding karet konvensional. Mengapa penting? Karena pada armada yang melintasi perairan tropis dengan kandungan garam tinggi, keausan kimiawi menjadi penyebab utama Penyebab Poros Propeller Kapal Mengalami Getaran. Bearing modern mengurangi penetrasi ion klorida, sehingga getaran tetap rendah meski setelah 12 bulan operasi kontinu.
Contoh konkret: sebuah feeder vessel yang saya bantu perbaiki menggunakan bearing komposit tradisional mengalami peningkatan getaran 18 % setelah 6 bulan di Selat Malaka. Setelah diganti dengan bearing polymer‑reinforced dari PT Arung Samudera Teknik, getaran kembali ke level normal dalam satu minggu pemantauan, dan tidak ada lagi alarm suhu tinggi.
Namun, ada kondisi di mana bearing tradisional masih lebih cocok. Pada kapal tanker berkecepatan rendah (< 12 kn) dengan beban radial stabil, biaya bearing tradisional lebih ekonomis dan suku cadangnya mudah didapat di pelabuhan-pelabuhan regional. Jika Anda mengoperasikan armada kecil yang tidak sering melewati zona korosif, investasi pada material modern mungkin belum memberikan ROI yang signifikan.
Di lapangan, saya pernah menemukan kasus khusus: sebuah tugboat berukuran 30 m yang beroperasi di daerah perairan dingin (suhu air < 10 °C) mengalami kegagalan bearing karena material modern menjadi terlalu keras pada suhu rendah, sehingga tidak dapat menyerap getaran mikro. Dalam situasi itu, kami kembali ke bearing komposit yang memiliki elastisitas lebih baik pada suhu rendah.
Baca Juga: Bedah Kasus Kerusakan Poros: Checklist Pemeriksaan Cutless Bearing saat Docking Kapal
Jadi, dalam Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar, selain memeriksa kondisi fisik, Anda harus menyesuaikan pilihan material dengan profil operasional kapal: kecepatan, suhu laut, dan tingkat keasinan. Diskusikan kebutuhan spesifik Anda dengan tim teknik PT Arung Samudera Teknik; mereka dapat memproduksi bearing dengan dimensi kustom serta material yang disesuaikan, menjamin bahwa setiap unit cocok dengan toleransi clearance yang telah Anda ukur sebelumnya.
Setelah menimbang kelebihan‑kelemahan bearing komposit tradisional vs material modern, saya sering menemui satu jebakan yang tak terduga: kesalahan fatal saat pemasangan cut‑less bearing. Pada kapal tanker berkecepatan rendah, mis‑alignment kecil antara poros dan housing bisa menimbulkan beban titik tekan berlebih, yang pada gilirannya memicu keausan mikro pada lapisan PTFE‑reinforced. Dari pengalaman saya, tiga detik mengukur kembali clearance dengan dial‑indicator setelah pengencangan baut sudah cukup untuk menghindari “settling” yang tidak terdeteksi oleh inspeksi visual semata.
Tips Praktis Menghindari Kesalahan Fatal Saat Pemasangan Cutless Bearing
- Gunakan torque wrench berkalibrasi. Saya selalu mencatat nilai torque pada lembar kerja, karena satu‑dua Newton‑meter yang kurang atau lebih dapat mengubah distribusi beban secara signifikan.
- Periksa paralelitas dengan straight‑edge steel ruler. Letakkan ruler di antara housing dan poros, lalu catat celah maksimum; nilai < 0,05 mm biasanya aman untuk bearing polymer‑reinforced.
- Semprotkan pelumas anti‑korosi pada ulir baut sebelum pemasangan. Pada kapal yang beroperasi di perairan tropis, karat ulir sering menjadi sumber kebocoran pelumas internal.
- Lakukan putaran manual 3–4 kali setelah pengencangan akhir. Gerakan ini “mengatur” lapisan PTFE sehingga tidak terjadi penumpukan tekanan pada satu area.
- Catat suhu bearing selama 30 menit pertama berlayar. Jika suhu naik > 5 °C dari baseline, hentikan kapal di pelabuhan terdekat untuk inspeksi ulang.
Langkah‑langkah di atas bukan sekadar checklist teoretis; saya pernah mengalami situasi di mana crew mengabaikan pemeriksaan paralelitas dan berujung pada getaran berlebih yang memaksa kami melakukan perbaikan darurat di tengah Selat Malaka. Dengan mengulang prosedur di atas, tim kami berhasil menurunkan level getaran dari 0,9 in/s ke 0,3 in/s dalam satu hari, tanpa harus mengirim kapal kembali ke galangan.
Solusi Darurat di Tengah Laut vs Restorasi Total oleh Manufaktur Bersertifikat
Jika Anda terpaksa melanjutkan pelayaran meski bearing sudah menunjukkan tanda‑tanda keausan, langkah pertama yang saya sarankan adalah “temporary lock‑up” menggunakan sleeve steel yang dapat dipasang tanpa harus melepas bearing. Pastikan sleeve memiliki toleransi clearance tidak lebih dari 0,02 mm, sehingga beban tetap terdistribusi merata. Sementara itu, hubungi manufaktur bersertifikat—misalnya PT Arung Samudera Teknik—untuk mengirimkan paket bearing cadangan dengan nomor seri yang cocok. Dalam kebanyakan kasus, mereka dapat mengirimkan unit pengganti dalam 48 jam via kargo udara, sehingga downtime kapal tidak melebihi 72 jam.
Dari sisi logistik, saya menemukan bahwa menyiapkan “bearing kit emergency” di setiap kapal (terdiri: bearing cadangan, torque wrench, pelumas anti‑korosi, dan manual instalasi satu‑halaman) mengurangi keputusan panik di laut. Kit ini sebaiknya disimpan di ruang mesin yang mudah diakses, dan setiap anggota tim harus melakukan drill setidaknya satu kali setiap tiga bulan.
Pertanyaan yang Sering Ditanyakan tentang Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar
Apa itu Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar?
Checklist ini adalah serangkaian langkah standar yang mencakup visual, pengukuran clearance, pengecekan pelumasan, dan verifikasi torque baut sebelum kapal meninggalkan pelabuhan. Tujuannya memastikan bearing berada dalam kondisi optimal untuk menahan beban selama pelayaran.
Bagaimana cara mengukur clearance bearing secara akurat?
Gunakan dial‑indicator yang dipasang pada blok pengukur khusus, putar poros perlahan‑lahan, dan catat nilai maksimum serta minimum. Nilai ideal biasanya berada dalam rentang 0,03‑0,07 mm untuk cut‑less bearing polymer‑reinforced.
Apakah bearing polymer‑reinforced lebih baik daripada bearing karet tradisional?
Secara umum, bearing polymer‑reinforced menawarkan tahan abrasi tiga kali lebih tinggi dan resistensi terhadap ion klorida. Namun, pada kapal dengan kecepatan rendah dan beban ringan, bearing karet tradisional masih dapat menjadi pilihan ekonomis.
Berapa sering sebaiknya melakukan inspeksi bearing selama perjalanan?
Idealnya setiap 200‑300 nm atau minimal setiap 48 jam operasi, mana yang tercapai lebih dulu. Inspeksi singkat meliputi suhu, getaran, dan kebocoran pelumas.
Apa yang harus dilakukan jika bearing menunjukkan suhu naik tiba‑tiba?
Segera kurangi beban mesin, periksa kebocoran pelumas, dan lakukan inspeksi visual pada housing. Jika suhu tetap tinggi setelah 15 menit, kapal harus kembali ke pelabuhan terdekat untuk pemeriksaan menyeluruh.
Apakah ada perbedaan prosedur inspeksi antara kapal tanker dan feeder vessel?
Ya. Pada tanker, fokus utama adalah keandalan jangka panjang karena beban berkelanjutan, sehingga inspeksi meliputi analisis kimia pelumas. Pada feeder vessel, kecepatan inspeksi lebih tinggi karena siklus pelayaran yang pendek.
Baca Juga: Kapan Terakhir Kali Anda Cek Apa Penyebab Panas Berlebih pada Bantalan Poros Kapal?
Bagaimana cara menghindari kesalahan pemasangan cut‑less bearing?
Ikuti lima langkah praktis: (1) kalibrasi torque wrench, (2) cek paralelitas dengan ruler, (3) semprot pelumas anti‑korosi, (4) putar poros manual 3‑4 kali, (5) monitor suhu selama 30 menit pertama berlayar.
Kesimpulan
Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar bukan sekadar formalitas; ia adalah garis pertahanan pertama melawan kegagalan mesin total yang dapat mengancam keselamatan kru dan profitabilitas armada. Dari pengalaman lapangan, saya menekankan bahwa kombinasi material modern, prosedur pemasangan yang ketat, dan kit darurat yang siap pakai akan secara signifikan menurunkan risiko.
Jika Anda ingin memastikan setiap kapal dalam fleet Anda melewati inspeksi dengan hasil “go‑ahead” tanpa kecemasan, mulailah mengintegrasikan panduan praktis di atas ke dalam SOP perusahaan. Hubungi PT Arung Samudera Teknik via WhatsApp untuk konsultasi gratis tentang pemilihan bearing, pelatihan tim, atau penyediaan bearing kit darurat. Kunjungi PT Arung Samudera Teknik untuk melihat layanan lengkap yang dapat mengoptimalkan keandalan armada Anda.
Kesalahan Umum yang Harus Dihindari
Setelah menutup buku inspeksi, banyak tim masih melangkah keluar kapal dengan keyakinan bahwa semua sudah beres. Pada kenyataannya, ada beberapa jebakan yang sering terlewat dan dapat memicu kerusakan bearing poros di tengah lautan.
- Menunda pembersihan permukaan poros. Jika debu pasir atau sisa pelumas lama menempel, gesekan mikro akan meningkatkan keausan pada lapisan karet cut‑less. Solusinya: gunakan lap bersih yang dibasahi pelarut ringan (mis. isopropil alkohol) dan gores permukaan dengan sikat nilon halus sebelum pemasangan.
- Pengukuran radial tanpa mengompensasi suhu. Pada pagi hari suhu laut bisa turun 5‑7 °C, sehingga dimensi logam menyusut. Mengukur bearing pada suhu ini menghasilkan celah yang terlalu longgar ketika kapal berlayar di perairan tropis. Cara yang tepat: catat suhu udara dan air, lalu tambahkan koreksi 0,02 mm per derajat Celcius pada hasil pengukuran.
- Penggunaan torque wrench yang belum terkalibrasi. Nilai torque yang terlalu rendah menyebabkan bearing berputar bebas, sedangkan nilai berlebih menekan karet hingga retak. Pastikan torque wrench dikalibrasi minimal satu bulan sebelum inspeksi, atau gunakan kalibrator digital yang terhubung ke smartphone.
- Menandai posisi bearing dengan spidol permanen. Warna spidol dapat larut dalam pelumas, menodai permukaan dan menurunkan koefisien gesek. Pilih pen penanda berbasis tinta berbasis minyak atau gunakan pita penanda tahan pelumas.
Pengabaian pemeriksaan seal stern‑tube. Seal yang bocor mengakibatkan air laut masuk ke ruang bearing, menurunkan pelumas dan mempercepat keausan. Lakukan tes tekanan air 30 psi selama 5 menit; bila ada kebocoran, ganti seal sebelum melanjutkan inspeksi.
Jadi, setiap langkah kecil yang diabaikan ternyata bisa berujung pada “gagal mesin total”. Mengganti kebiasaan buruk dengan prosedur terukur akan menurunkan risiko secara signifikan.
Tips Lanjutan dari Praktisi
Berbagi pengalaman lapangan memang lebih berharga daripada sekadar teori. Berikut lima insight yang jarang dibahas dalam manual pabrikan, namun sudah terbukti membantu tim perawatan armada di Indonesia.
- Gunakan “thermal camera hand‑held” untuk deteksi hotspot. Sebelum kapal meninggalkan pelabuhan, arahkan kamera ke area bearing selama 2 menit. Jika ada titik yang lebih panas 3 °C dari suhu rata‑rata, tandai sebagai potensi kegagalan dan lakukan “re‑rubber” di bengkel.
- Implementasikan “bearing‑swap log” digital. Buat spreadsheet dengan kolom: nomor bearing, tanggal pemasangan, jam operasi, suhu operasional, dan catatan inspeksi. Tim dapat meng‑update via tablet di atas deck; data ini mempermudah prediksi umur pakai dengan analisis regresi sederhana.
- Latih kru dengan simulasi “dry‑run” sebelum pelayaran. Selama 30 menit, poros diputar manual 10 putaran tanpa beban mesin. Jika terasa “snappy” atau ada getaran berlebih, periksa kembali alignment menggunakan laser level portable.
- Manfaatkan layanan custom dimension PT Arung Samudera Teknik. Bila desain hull Anda memerlukan bearing dengan bore yang tidak standar, kirim gambar kerja ke ARSATEK. Mereka dapat memproduksi bearing dengan toleransi ±0,01 mm, sehingga pemasangan menjadi lebih presisi dan mengurangi kebutuhan penyesuaian di lapangan.
- Siapkan “bearing emergency kit” yang berisi: 1) bearing cadangan tipe yang sama, 2) set torque wrench kalibrasi, 3) pelumas anti‑korosi berbasis sintetik, 4) seal spare, 5) manual instalasi ring‑lock. Kit ini disimpan di ruang mesin dekat pompa pelumas; ketika terjadi kegagalan di tengah laut, kru dapat mengganti bearing dalam 45 menit tanpa menunggu bantuan darat.
Contoh konkret: Kapal kargo “MV Samudra Maju” mengalami kebocoran seal pada rute Manila‑Jakarta. Karena sudah menyiapkan emergency kit dan mengikuti prosedur thermal camera, tim menemukan hotspot pada bearing ke‑3, mengganti seal dan menambah pelumas anti‑korosi. Kapal kembali berlayar 2 jam kemudian, menghindari penundaan 12 jam yang biasanya terjadi pada kasus serupa.
Integrasi Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar ke SOP
Setelah menambahkan poin‑poin di atas, langkah selanjutnya adalah menanamkannya ke dalam SOP perusahaan. Berikut tiga cara praktis:
- Checklist digital dengan tanda centang otomatis. Gunakan platform seperti Google Forms yang terhubung ke email supervisor. Setiap item (mis. “Kalibrasi torque wrench”) memiliki field “OK/NG”. Sistem otomatis mengirim notifikasi bila ada “NG”.
- Audit mingguan oleh auditor eksternal. Undang tim teknisi PT Arung Samudera Teknik untuk memverifikasi bahwa prosedur baru dijalankan sesuai standar. Laporan audit menjadi bukti bagi manajemen dan asuransi.
- Pembinaan rutin dengan video tutorial. Rekam proses inspeksi lengkap, termasuk penggunaan thermal camera dan pemasangan seal. Video disimpan di server internal dan diputar pada briefing bulanan kru.
Dengan menambahkan lapisan verifikasi ini, Checklist Inspeksi Bearing Poros Kapal Sebelum Berlayar bukan hanya sekadar daftar, melainkan budaya keselamatan yang menurunkan kemungkinan kerusakan total. Jika Anda ingin mengoptimalkan prosedur ini dengan dukungan teknis dan suku cadang berkualitas, hubungi PT Arung Samudera Teknik. Tim mereka siap membantu menyesuaikan bearing, memberi pelatihan praktis, serta menyediakan kit darurat yang sesuai dengan tipe kapal Anda. Jadikan inspeksi bearing sebagai kebiasaan, bukan beban, dan biarkan armada Anda melaju tanpa gangguan.